金属切削机床的电力设备与金属切削技术
金属切削机床是机械制造业的核心装备,其性能与效率在很大程度上取决于电力设备的配置与控制水平。金属切削技术作为实现精密加工的关键工艺,与电力设备的发展相辅相成。本文将从金属切削机床的电力设备构成入手,系统阐述金属切削技术的基本原理、方法及发展趋势。
一、金属切削机床的电力设备
金属切削机床的电力设备主要包括驱动系统、控制系统、辅助电气系统及安全保护装置。
1. 驱动系统
主驱动系统为机床提供切削所需的主动力,通常采用三相异步电动机或伺服电动机。根据切削工艺要求,主驱动需具备宽调速范围、恒功率或恒转矩特性。进给驱动系统则控制刀具或工件的相对运动,多采用交流伺服电动机或步进电动机,实现精确的位置、速度和力矩控制。
2. 控制系统
现代数控机床采用计算机数控(CNC)系统,通过编程指令控制各轴运动、主轴转速、刀具交换及冷却润滑等。控制系统包括数控装置、可编程逻辑控制器(PLC)、伺服驱动器及检测元件(如编码器、光栅尺)。闭环控制方式可实时反馈位置与速度,确保加工精度。
3. 辅助电气系统
包括冷却泵、润滑泵、排屑器、照明及液压/气动系统的电气控制。这些设备保障机床稳定运行,延长刀具寿命并改善加工环境。
4. 安全保护装置
如过载保护、短路保护、接地保护及急停回路。现代机床还配备安全门锁、光幕等,确保操作人员安全。
二、金属切削技术
金属切削技术是利用刀具从工件上切除多余材料,以获得所需几何形状、尺寸精度和表面质量的加工方法。
1. 切削运动与切削用量
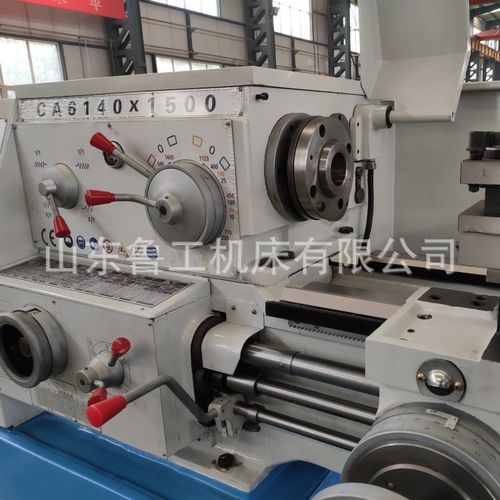
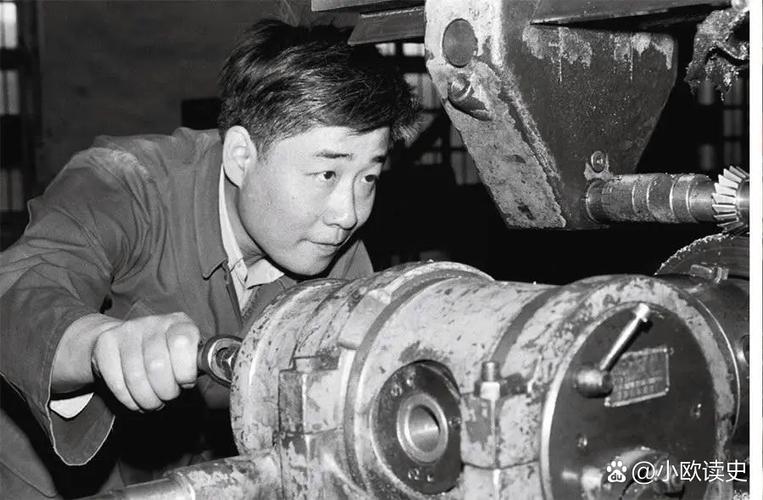
切削运动包括主运动和进给运动。主运动是切除材料的基本运动,如车削时工件的旋转;进给运动是维持连续切削的运动,如车刀纵向移动。切削用量三要素为切削速度、进给量和背吃刀量,合理选择对加工效率与刀具寿命至关重要。
2. 刀具材料与几何参数
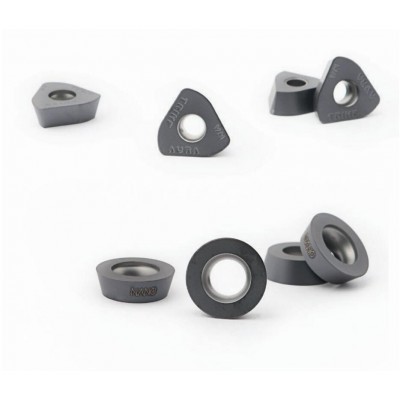
常用刀具材料有高速钢、硬质合金、陶瓷、立方氮化硼(CBN)和金刚石。刀具几何参数包括前角、后角、主偏角、副偏角及刃倾角,直接影响切削力、切削温度与表面粗糙度。
3. 切削力与切削温度
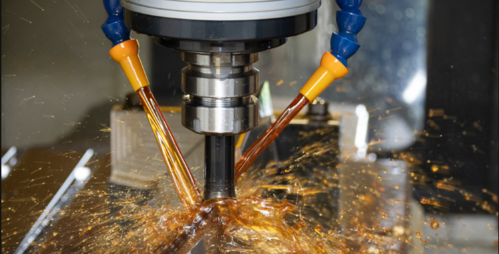
切削力来源于工件材料的弹性变形、塑性变形及摩擦。切削温度由切削功转化而来,过高会导致刀具磨损加剧。通过优化切削参数、使用切削液可有效控制。
4. 切削方式
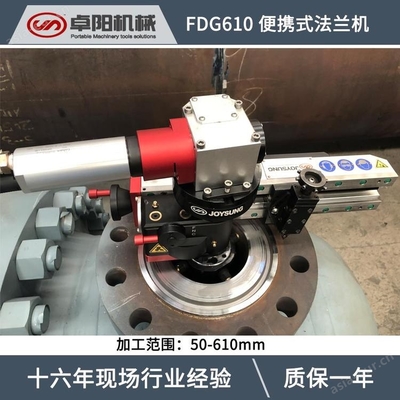
包括车削、铣削、钻削、磨削、刨削等。数控技术与高速切削、干切削、硬态切削等新工艺的结合,显著提高了加工精度与效率。
三、电力设备与切削技术的融合
电力设备的技术进步推动了切削技术的发展。例如,伺服驱动使进给运动更精确,支持高速高精加工;变频调速实现主轴无级变速,适应不同材料切削;CNC系统集成切削力自适应控制,可实时调整参数以优化加工过程。切削技术的新需求(如高速切削、微细加工)也促进了电力设备向高功率密度、高响应速度及智能化方向发展。
四、结论
金属切削机床的电力设备与金属切削技术是相互依存的整体。电力设备为切削提供动力与控制保障,切削技术则定义了对电力设备的性能要求。随着智能制造与工业4.0的推进,电力设备将更加智能化、网络化,而切削技术也将向高效、精密、绿色方向持续演进。两者的协同创新,将不断推动机械制造业的进步。
如若转载,请注明出处:http://www.fujian-tools.com/product/47.html
更新时间:2026-09-23 00:26:25